Jonizator kupuje się zwykle wtedy, gdy strefa EPA jest już zbudowana, a podzespoły nadal ulegają uszkodzeniom. Powód jest prosty: mata i opaska działają tylko na to, co da się uziemić — a w większości procesów najwięcej ładunku powstaje na tym, czego uziemić się nie da.
Czego nie załatwi uziemienie
Uziemienie odprowadza ładunek z przedmiotów przewodzących. Nie ma wpływu na izolatory — folię opakowaniową, obudowy z tworzywa, taśmy, etykiety, elementy szklane. Ładunek zgromadzony na takiej powierzchni zostaje tam, dopóki nie znajdzie drogi rozładowania. Najczęściej znajduje ją przez montowany podzespół.
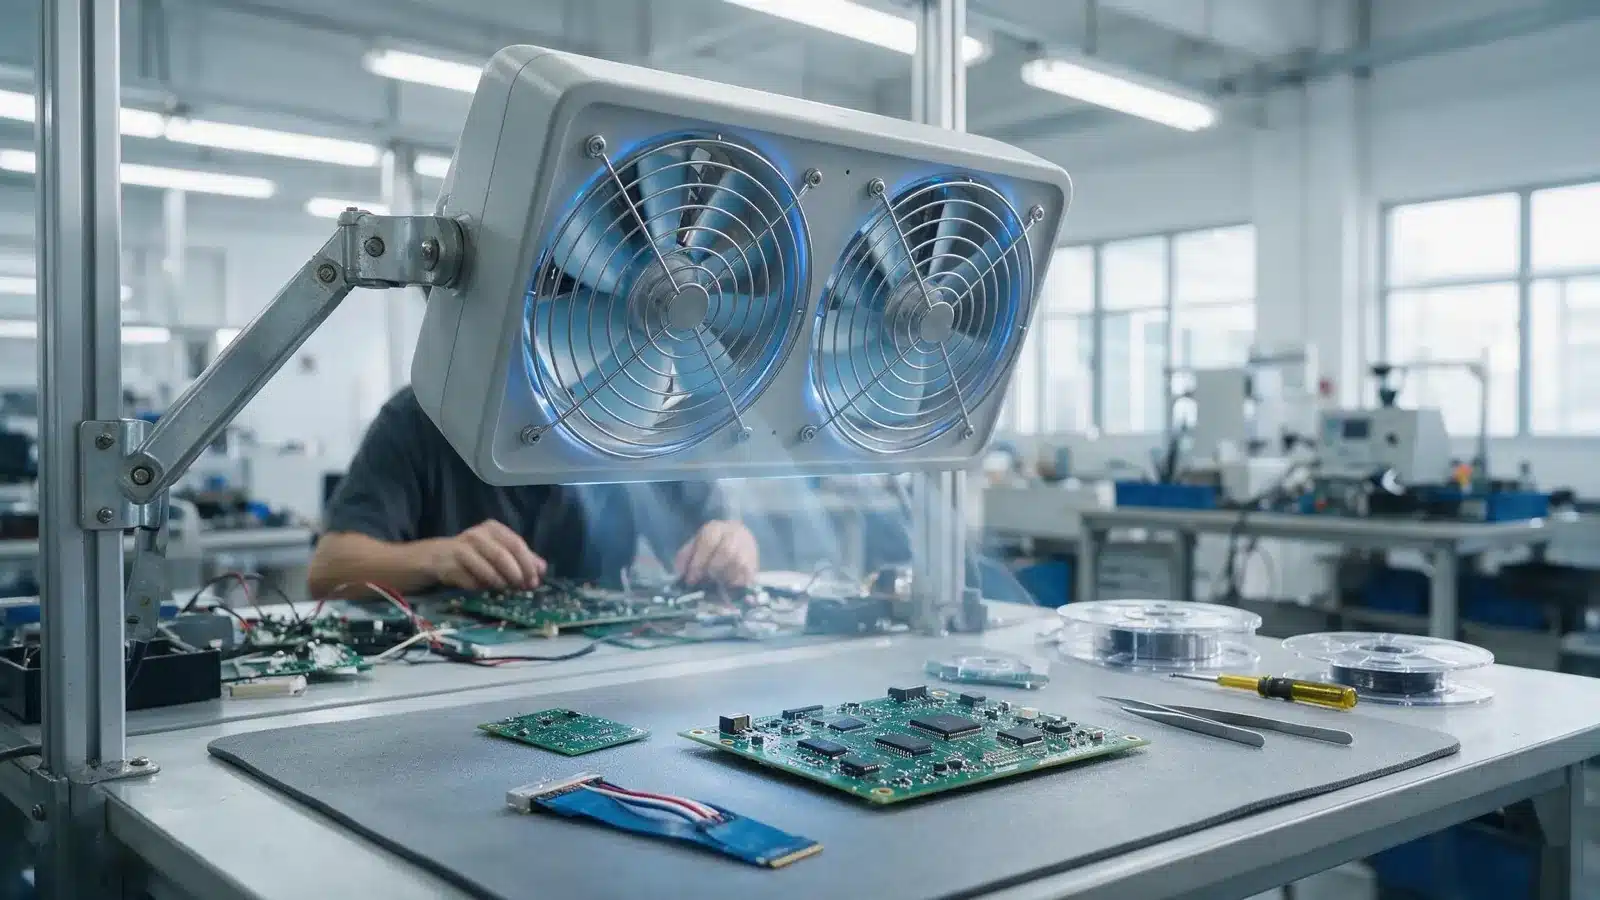
Jonizator rozwiązuje to inaczej: wytwarza w powietrzu jony obu znaków i kieruje je strumieniem na powierzchnię. Jony o przeciwnym znaku neutralizują zgromadzony ładunek. Nie trzeba niczego podłączać — działa na dowolny materiał.
Jonizator jest uzupełnieniem systemu, nie jego zamiennikiem. Elementy przewodzące i samego operatora nadal trzeba uziemić fizycznie — jonizator ich nie zastąpi.
Kiedy jonizator jest naprawdę potrzebny
- W procesie występują izolatory, których nie można usunąć — folie, tworzywa, obudowy.
- Zachodzi elektryzacja przez tarcie i rozdzielanie — rozwijanie folii, odklejanie taśmy, wyjmowanie elementów z blistrów.
- Pracujecie przy niskiej wilgotności — zimą, w pomieszczeniach klimatyzowanych, gdzie ładunek utrzymuje się dłużej.
- Montujecie podzespoły o bardzo niskiej wytrzymałości na wyładowanie.
- Mimo prawidłowo zbudowanej strefy nadal notujecie uszkodzenia bez wyraźnej przyczyny.
Najważniejszy parametr: czas zaniku
Przy doborze jonizatora najistotniejszy jest czas zaniku — czas, w jakim urządzenie redukuje pole o napięciu 1000 V do 100 V w zadanej odległości. To on mówi, czy jonizator nadąży za tempem Waszego procesu.
Drugą wielkością jest równowaga jonowa, czyli napięcie szczątkowe pozostające na powierzchni po zakończeniu jonizacji. Im bliżej zera, tym lepiej — źle wyważony jonizator potrafi sam naładować powierzchnię, tyle że przeciwnym znakiem.
| Parametr | Co oznacza | Na co wpływa |
|---|---|---|
| Czas zaniku | redukcja 1000 V → 100 V | czy nadąża za taktem produkcji |
| Równowaga jonowa | napięcie szczątkowe po jonizacji | czy sam nie naładuje powierzchni |
| Zasięg i rozkład strumienia | obszar skutecznego działania | ile stanowisk obsłuży jedno urządzenie |
| Regulacja przepływu | siła nadmuchu | czy nie zdmuchnie drobnych elementów |
Rodzaje jonizatorów
- Stanowiskowe z wentylatorem — najbardziej uniwersalne. Sprawdzają się przy ręcznym montażu, serwisie i stanowiskach SMT. Wersje z jednym, dwoma lub czterema wentylatorami różnią się obsługiwaną powierzchnią.
- Listwy jonizujące — montowane nad transporterami i liniami produkcyjnymi, gdzie trzeba neutralizować ładunek na całej szerokości procesu.
- Pistolety i dysze — do neutralizacji miejscowej, często połączonej z usuwaniem pyłu sprężonym powietrzem.
Jak dobrać do stanowiska
- Określ, gdzie powstaje ładunek — przy jakiej czynności i na jakim materiale.
- Zmierz obszar, który wymaga neutralizacji, i odległość, z jakiej można ustawić urządzenie.
- Sprawdź takt procesu — ile czasu jonizator ma na zneutralizowanie ładunku.
- Uwzględnij drobne elementy — zbyt silny nadmuch potrafi je przemieszczać.
- Zaplanuj konserwację — emitery wymagają okresowego czyszczenia, inaczej skuteczność spada.
O czym się zapomina
Jonizator nie jest urządzeniem „ustaw i zapomnij”. Emitery pokrywają się osadem, a wraz z tym rośnie czas zaniku i pogarsza się równowaga jonowa — przy niezmienionym wyglądzie urządzenia. Producenci podają zalecane odstępy czyszczenia; warto je wpisać do harmonogramu razem z pomiarami mat i testami opasek.
Pomożemy dobrać jonizator do procesu
Opiszcie, gdzie i przy jakiej czynności powstaje ładunek — dobierzemy typ urządzenia i jego umiejscowienie. Wykonujemy również pomiary u klienta na terenie całej Polski, żeby sprawdzić skuteczność po instalacji.